

-Nachrichtenbereich-
Kritische Faktoren bei Materialauswahl und Wärmebehandlung für die Leistung der Radlader-Getriebegruppe
Kritische Faktoren bei Material und Wärmebehandlung für die Leistungsfähigkeit einer Radlader-Zahnradbaugruppe
Die Schwachstelle einer MACHINERY-RADLADER-ZAHNRADBAUGRUPPE liegt selten in der Zeichnung. Meist besteht sie in der Lücke zwischen der vorgesehenen Metallurgie und der tatsächlichen Prozesskontrolle in der Fertigung. Ein Zahnrad kann den Nennmaßen entsprechen und eine einfache Härteprüfung bestehen und dennoch frühzeitig ausfallen, weil die Stahlzusammensetzung, die Einsatzhärtungstiefe, die Kernzähigkeit oder das Abschreckverhalten nicht zu den im Betrieb auftretenden Belastungen passen. Bei Radladern sind diese Betriebsbedingungen alles andere als schonend: Wiederholte Stoßbelastungen, Verunreinigungen, Drehmoment bei häufigem Anfahren und Anhalten sowie lange Einsatzzyklen machen die Haltbarkeit von Zahnrädern zunächst zu einer Frage des Werkstoffs und des Fertigungsprozesses – und erst danach zu einer Frage der Zerspanung.
Deshalb betrachten erfahrene Qualitätsteams „Zahnradqualität“ nicht als einzelne Eigenschaft. Sie untersuchen das Verhältnis zwischen der Oberflächenhärte der Zähne und der Festigkeit des Kerns, zwischen Härtbarkeit und Bauteilquerschnitt sowie zwischen der Konsistenz der Wärmebehandlung und dem tatsächlichen Schadensbild im Einsatz. Pittings an einer Zahnflanke, ein ausgebrochener Zahnfuß und ein Fressbild an den Kontaktflächen können am selben Getriebe auftreten, weisen jedoch nicht auf dieselbe Ursache hin.
Bei der Werkstoffauswahl geht es um das Schadensbild, nicht nur um Festigkeit
Bei Getrieben und Antriebssträngen von Radladern wird der Zahnradstahl danach ausgewählt, wie gut er Verschleißfestigkeit an der Oberfläche und Ermüdungsfestigkeit unterhalb der Oberfläche miteinander verbindet. Eine harte Oberfläche allein reicht nicht aus. Ist die Randschicht hart, aber zu dünn, kann der Zahn zunächst Abrieb widerstehen und anschließend reißen, sobald die zyklische Belastung eine weichere Übergangszone erreicht. Ist der Kern zu hart und dadurch weniger zäh, können Stoßbelastungen zu einem Sprödbruch statt zu allmählichem Verschleiß führen. Deshalb müssen die Wahl der Legierung und das Wärmebehandlungsverfahren gemeinsam beurteilt werden.
Die entscheidende praktische Frage lautet nicht: „Ist dieser Stahl hochwertig?“, sondern: „Eignet sich dieser Stahl für die Zahngröße, das Belastungsmuster und das Wärmebehandlungsfenster?“ Einsatzstähle werden häufig bevorzugt, wenn sowohl eine hohe Oberflächenhärte als auch ein zäher Kern erforderlich sind. Durchhärten kann für bestimmte Zahnräder geeignet sein, bietet jedoch einen anderen Kompromiss und kann bei hoher Zahnfußbiegeermüdung und starken Stoßbelastungen riskant werden. Induktionshärten kann sich für kontrollierte Anwendungen eignen, erfordert jedoch eine strenge Prozessdisziplin, um ungleichmäßige Härteverläufe oder eine verformte Zahngeometrie zu vermeiden.
Für die Qualitätskontrolle beginnen die wichtigen Prüfungen bereits vor der Endkontrolle. Werkszeugnisse, Legierungsrückverfolgbarkeit, Reinheit, Kontrolle der nichtmetallischen Einschlüsse und das Kornwachstum sind von Bedeutung, da sie die Ermüdungslebensdauer beeinflussen, lange bevor das Zahnrad montiert wird. Ein wiederkehrender Fehler bei der Versorgung mit Schwermaschinenteilen besteht darin, anzunehmen, dass zwei Zahnräder mit ähnlichen Härtewerten im Einsatz gleich funktionieren. Das ist nicht unbedingt der Fall. Stahlreinheit, Eigenspannungszustand und wirksame Einsatzhärtungstiefe können bei identischen Betriebsbelastungen zu sehr unterschiedlichen Ergebnissen führen.
Die Wärmebehandlung macht das Zahnrad erst zum realen Bauteil
Bei der Wärmebehandlung wird die Konstruktionsabsicht entweder in ein reales Bauteil umgesetzt oder zunichtegemacht. Auf dem Papier nimmt die Zahngeometrie die Last auf. In der Praxis entscheidet das Gefüge an und unter der Zahnflanke darüber, ob diese Geometrie den Belastungen standhält. Bei einer MACHINERY-RADLADER-ZAHNRADBAUGRUPPE zählen zu den kritischen Faktoren in der Regel eine gleichmäßige Erwärmung, die Kontrolle der Ofenatmosphäre, die Abschreckintensität, die Anlassstabilität und die Beherrschung des Verzugs. Keiner dieser Faktoren darf als zweitrangig behandelt werden.
Einsatzgehärtete Zahnräder veranschaulichen dies besonders gut. Wird das Kohlenstoffpotential nicht richtig kontrolliert, kann die Randschicht zu dünn, zu tief oder nahe der Oberfläche übermäßig spröde werden. Eine zu spröde Randschicht kann Mikrorisse und Abplatzungen begünstigen. Eine unzureichende Randschicht kann zu vorzeitigem Pitting führen, sobald die Flächenpressung die Tragfähigkeit der gehärteten Schicht übersteigt. Selbst wenn die Härtewerte akzeptabel erscheinen, kann ein ungleichmäßiger Verlauf der Randschicht über den Zahn zu ungleichmäßigem Verschleiß und einer ungleichmäßigen Lastverteilung führen.
Das Abschrecken bringt eine weitere Risikoebene mit sich. Radladerzahnräder sind keine Laborproben: Sie weisen Querschnittsänderungen, eine bestimmte Zahnfußgeometrie und Maßtoleranzen auf, die unterschiedlich auf Abkühlgeschwindigkeiten reagieren. Verzug nach dem Abschrecken kann den Zahnkontakt verändern. Ein schlechter Zahnkontakt ist häufig die verborgene Verbindung zwischen akzeptablen metallurgischen Prüfergebnissen und unzureichender Leistung im Einsatz. Für Sicherheitsverantwortliche ist dies wichtig, denn ein Zahnrad mit fehlerhaft ausgerichtetem Kontakt fällt nicht zwangsläufig sofort aus. Es kann Geräusche und Wärme erzeugen und fortschreitende Schäden verursachen, bevor es zu einem schwerwiegenderen Ausfall kommt.
Was die Qualitätskontrolle tatsächlich überprüfen sollte
Ein glaubwürdiger Prüfplan für Radladerzahnräder geht über Maßprüfungen und einzelne Härtemessungen hinaus. Aussagekräftigere Prüfungen umfassen in der Regel:
- Bestätigung der Werkstoffgüte und Rückverfolgbarkeit der Charge;
- Messung der Oberflächen- und Kernhärte an festgelegten Messstellen;
- Prüfung der wirksamen Einsatzhärtungstiefe, sofern eine Randschichthärtung vorgeschrieben ist;
- Gefügeprüfung auf anormale Phasen, übermäßig viel Restaustenit oder Entkohlung;
- Prüfung des Zahnkontaktbilds und der Geometrie nach der Wärmebehandlung;
- Prüfung der Oberflächenintegrität am Zahnfuß und an der Zahnflanke, insbesondere nach dem Schleifen oder der Endbearbeitung.
Diese Prüfungen sind keine bürokratischen Zusatzmaßnahmen. Sie sind der direkteste Weg, Verschleißrisiken von Bruchrisiken zu unterscheiden. Ein Zahnrad, das die Maßvorgaben erfüllt, aber nur unzureichend metallurgisch kontrolliert wurde, kann die Wareneingangsprüfung bestehen und dennoch zu Stillstand, Folgeschäden oder unsicherem Maschinenverhalten führen.
Dieselbe Logik gilt auch für andere stark verschleißbeanspruchte Bauteile im Bauwesen. Komponenten wie 5533093 Z5B148028 SEM CUTTING EDGE sind beispielsweise auf verschleißfestes Material und eine kontrollierte Fertigung angewiesen, um langlebig zu sein und benachbarte Strukturen zu schützen. Zahnräder erfüllen eine andere Funktion, doch die grundlegende Erkenntnis ist dieselbe: Die Werkstoffbezeichnung allein garantiert keine lange Lebensdauer im Einsatz. Die Leistung hängt davon ab, ob der Fertigungsweg das vorgesehene Gleichgewicht aus Härte, Zähigkeit und Maßhaltigkeit bewahrt.
Häufige Fehlinterpretationen bei der Beurteilung von Zahnrädern
Eine häufige Fehlinterpretation besteht darin, eine höhere Härte automatisch für besser zu halten. Bei Radladerzahnrädern kann diese Vereinfachung teuer werden. Übermäßige Oberflächenhärte ohne ausreichende Abstützung durch den Kern kann die Sprödigkeit erhöhen. Ein weiterer Fehler ist die Annahme, dass sichtbarer Verschleiß ausschließlich auf die Schmierung zurückzuführen sei. Die Schmierung ist wichtig, doch anormaler Verschleiß kann auch auf eine unzureichende Einsatzhärtungstiefe, eine falsche Oberflächenbeschaffenheit nach dem Härten oder kontaktbedingte Fehler infolge von Verzug hindeuten.
Auf der Einkaufsseite besteht außerdem der Irrglaube, dass Austauschbarkeit aufgrund der Passform einem gleichwertigen Leistungsvermögen entspricht. Im Ersatzteilgeschäft für Baumaschinen können Anbieter Zahnräder liefern, die in dasselbe Gehäuse und auf dieselbe Wellenanordnung passen, sich jedoch hinsichtlich der Stahlquelle, der Kontrolle der Wärmebehandlung und der Prozessvalidierung unterscheiden. Die Erfahrung von TerraMech mit der Lieferung von Markenmaschinen und Ersatzteilen zeigt, dass eine gleichbleibende Lebensdauer im Einsatz in der Regel mit konsequenter Prozesskontrolle zusammenhängt – nicht nur mit der nominellen Kompatibilität mit den Plattformen von Caterpillar, Komatsu, Volvo, SEM, Shantui, XCMG, SDLG, Weichai oder SDEC.
Wo Sicherheit und Zuverlässigkeit zusammentreffen
Für Sicherheitsverantwortliche ist die Leistung eines Zahnrads keine isolierte Bauteilfrage. Vorzeitige Zahnschäden können zu einem Getriebefresser, zum Verlust der Zugfunktion oder zur Verteilung von Partikeln im Antriebsstrang führen. Es geht nicht nur um Reparaturkosten, sondern auch um die Betriebsbedingungen, die dem Ausfall vorausgehen: Geräusche, die als geringfügig abgetan werden, Wärme, die für normal gehalten wird, und Vibrationen, die als Einlauferscheinung akzeptiert werden. Sobald solche Anzeichen auftreten, sollte die Qualität des Werkstoffs und der Wärmebehandlung Teil der Untersuchung sein – nicht nur die Schmierung oder das Verhalten des Bedienpersonals.
Ein hilfreicher Maßstab für die Praxis ist einfach: Beurteilen Sie eine MACHINERY-RADLADER-ZAHNRADBAUGRUPPE danach, ob die Metallurgie zum tatsächlichen Lastzyklus passt, ob die Wärmebehandlung über die Oberflächenhärte hinaus überprüft wurde und ob die Prüfdaten einen Zusammenhang zwischen der Prozesskontrolle und den wahrscheinlichen Schadensbildern herstellen. Dieser Ansatz ist zuverlässiger als pauschale Aussagen über „Schwerlastausführung“. In dieser Produktkategorie beruht zuverlässige Leistung auf kontrollierter Stahlqualität, kontrollierter Wärmebehandlung und einer sorgfältigen Auswertung der Befunde.
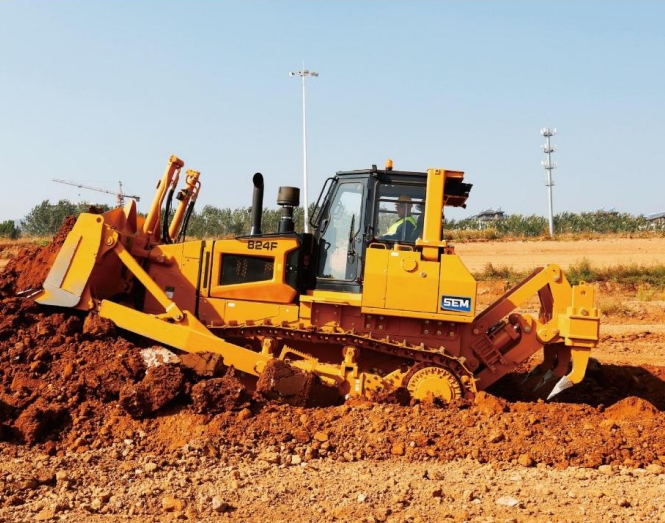
 SEM 824F ProduktDer 824F verfügt über das neue Design der F-Serie und wird von einem Weichai WD12T2-Motor angetrieben, der eine Bruttoleistung von bis zu 185 kW (248 hp) liefert. Die Maschine nutzt ein elektronisch gesteuertes hydrostatisches Getriebesystem, das Produktivität und Manövrierfähigkeit verbessert. Sie bietet verschiedene Kettenplattenbreiten von 560 mm bis 915 mm sowie mehrere Schildoptionen, darunter SU, S, U, Waste Handling und Forest. Zur Heckausrüstung stehen ein Mehrzahnaufreißer, ein Einzahnaufreißer und eine Seilwinde zur Verfügung, um unterschiedlichen Kundenanforderungen gerecht zu werden.
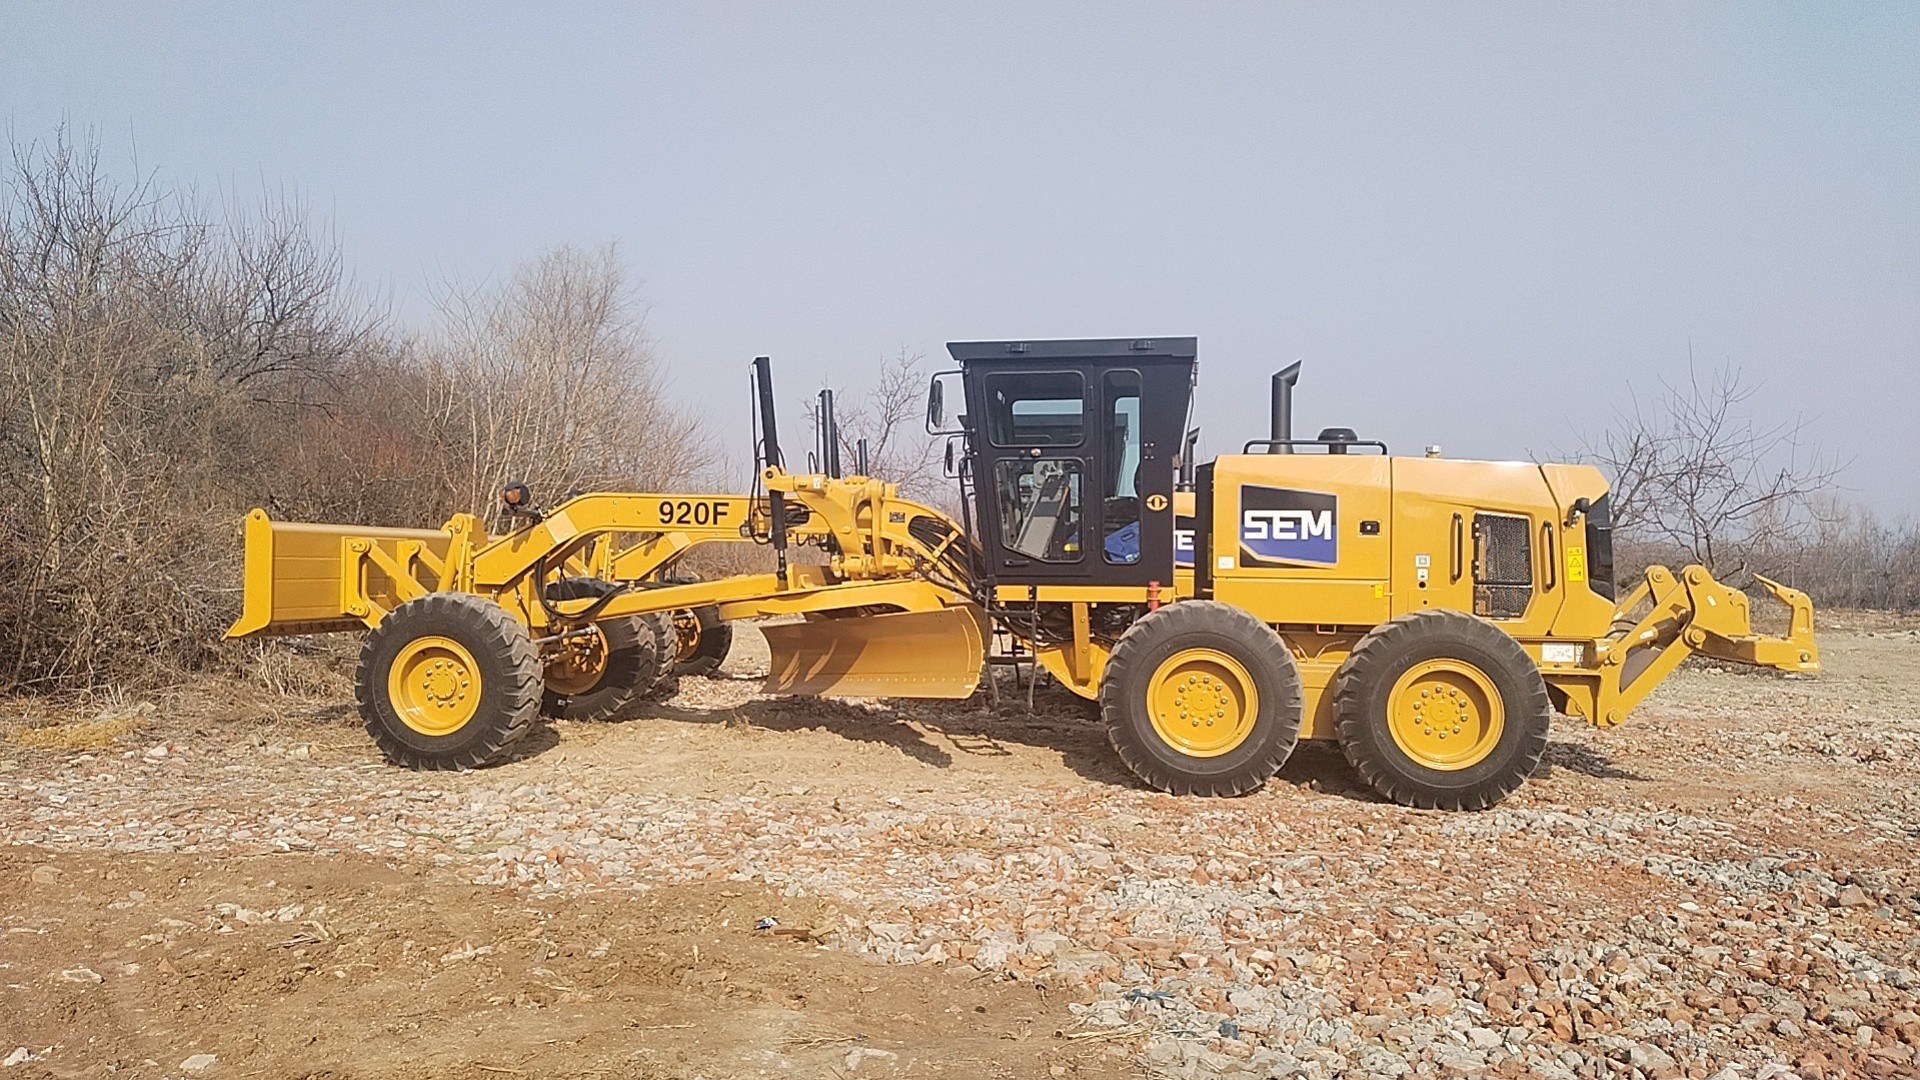
 SEM 920F MotorgraderDer SEM F Series Motorgrader der Tier 2-Klasse ist mit einem SDEC-Motor und einem lastabhängigen PPC-Hydrauliksystem ausgestattet, das für gleichmäßige, präzise Bewegungen des Planierschilds und einen geringeren Kraftstoffverbrauch sorgt. Der hintere Tandemantrieb wird von Caterpillar gefertigt und verfügt über die bewährte Tandemachs-Konstruktion von Caterpillar. Sie bietet hohe Zuverlässigkeit, eine längere Lebensdauer sowie niedrigere Besitz- und Betriebskosten.
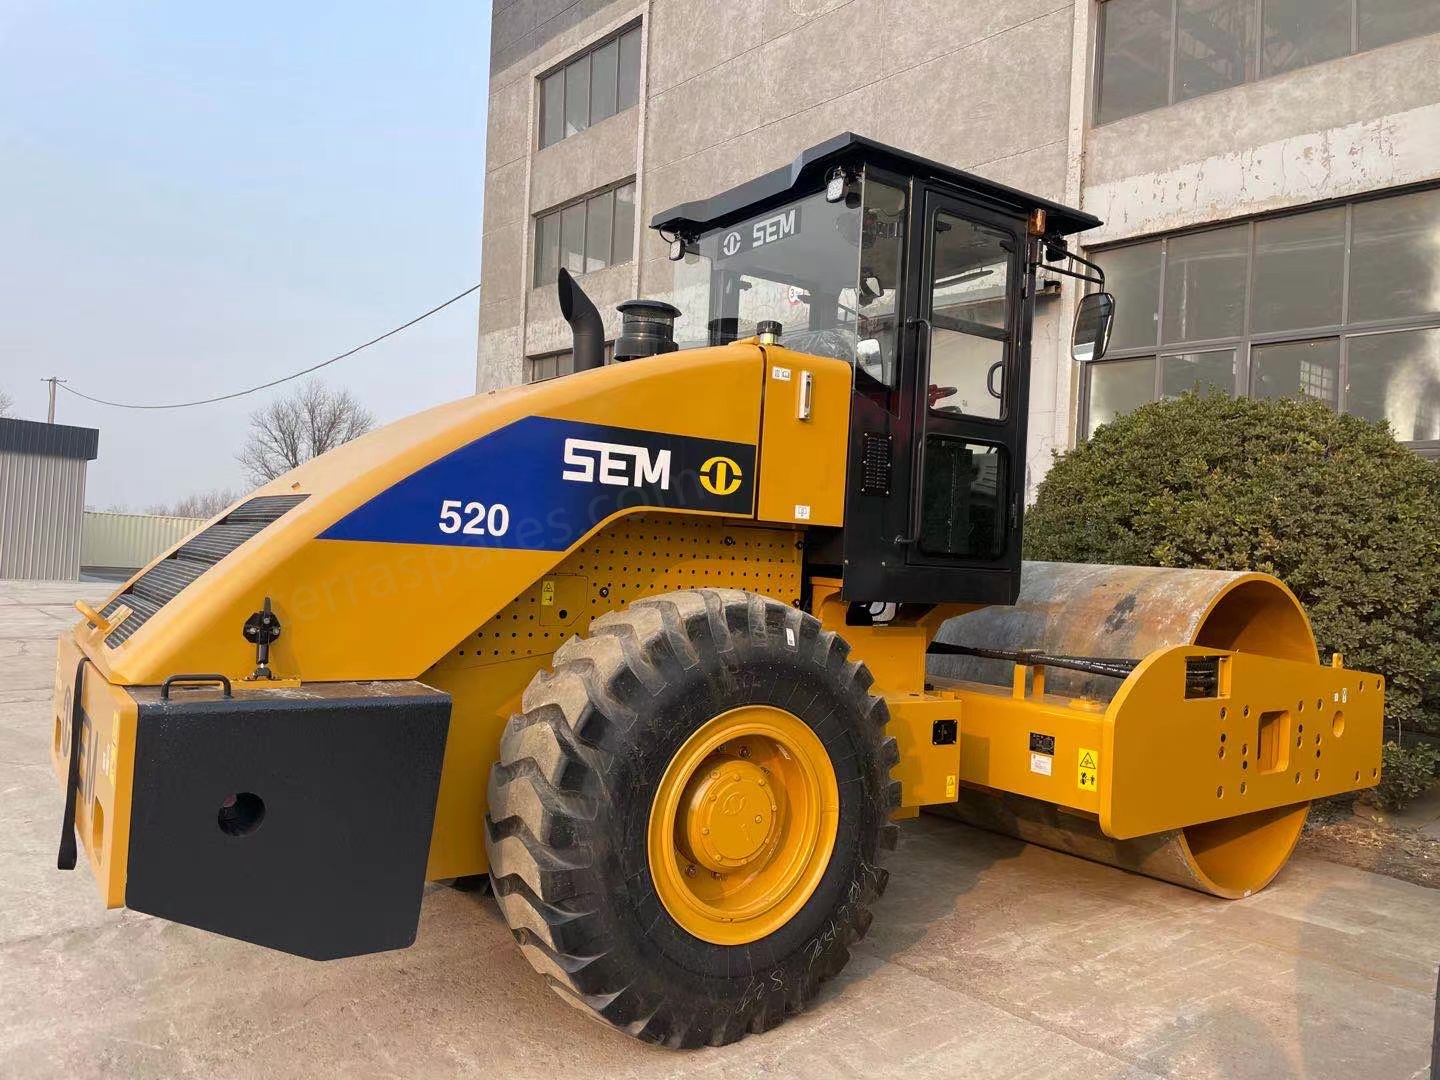
 SEM Straßenwalzenmaschinen SEM 520Die Einbandagen-Vibrationswalze SEM 520 ist eine Schwerlast-Verdichtungsmaschine für den großflächigen Straßenbau, Autobahnprojekte und anspruchsvolle Erdarbeiten. Angetrieben von einem leistungsstarken Weichai-Motor liefert sie zuverlässige und ausreichende Leistung für lange, kontinuierliche Einsätze. Ausgestattet mit einem fortschrittlichen, abgedichteten Vibrationssystem in Pod-Bauweise, schützt sie wirksam vor dem Eindringen von Staub und Wasser und verlängert dadurch die Lebensdauer der Kernkomponenten erheblich. Mit hoher Zentrifugalkraft sowie optimierter Vibrationsfrequenz und Amplitude erzielt sie hervorragende Verdichtungsergebnisse auf Boden, Kies und Asphalt. Die verstärkte Karosseriestruktur und das zuverlässige Nassbremssystem gewährleisten überragende Stabilität und Betriebssicherheit auf unterschiedlichem Gelände. Als exportfähiges Modell nach National II / Tier 2 eignet es sich für herkömmlichen Kraftstoff und verfügt über eine servicefreundliche Bauweise, die die tägliche Wartung erleichtert.
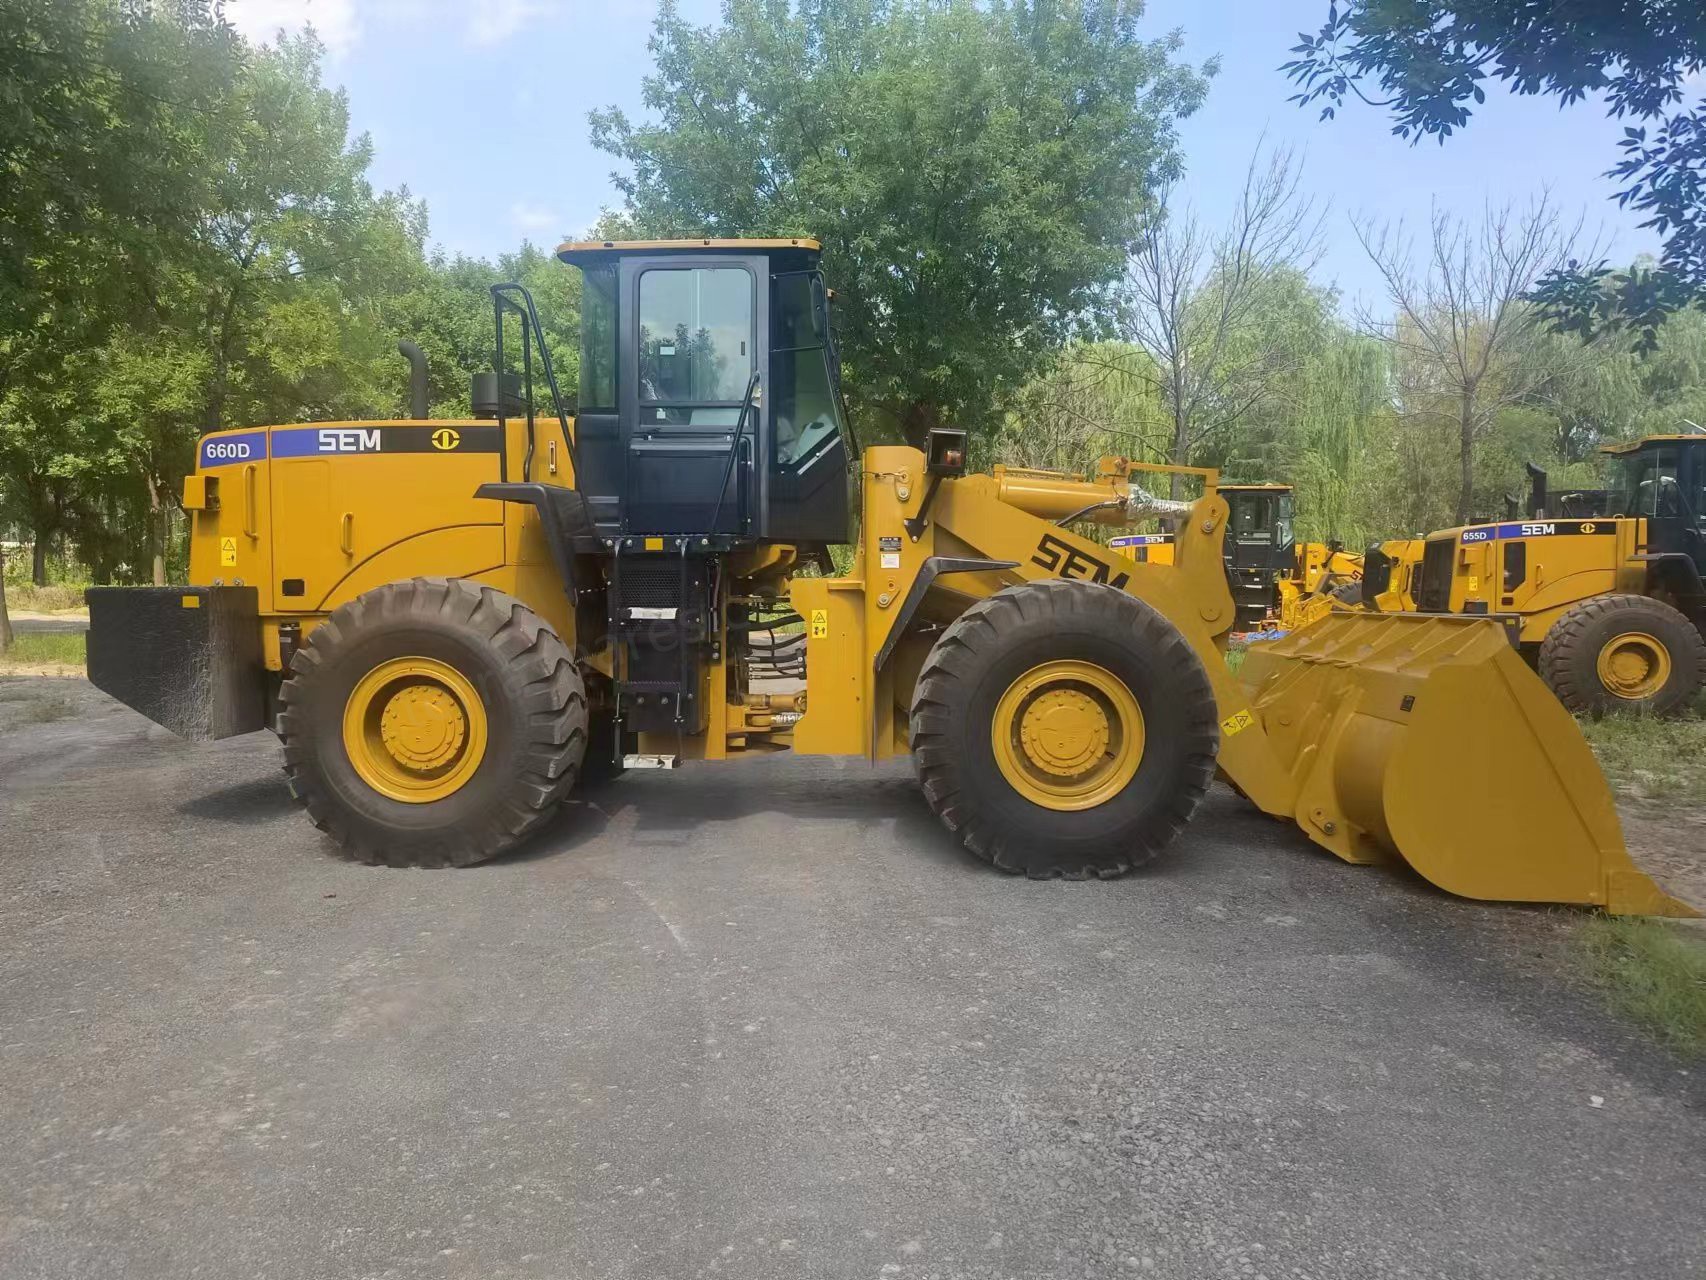
 SEM-Radlader SEM 660D 6-Tonnen-RadladerDer SEM 660D 6-Tonnen-Radlader ist eine leistungsstarke, robuste Maschine für anspruchsvollste Lade-, Halden- und Materialumschlagarbeiten. Angetrieben von einem leistungsstarken 178-kW-Weichai-Motor und ausgestattet mit einem langlebigen Vorgelegegetriebe, liefert er konstante Leistung und zuverlässiges Drehmoment für seine Nennlast von 6 Tonnen. Dank der fortschrittlichen lastabhängigen Hydraulik gewährleistet der 660D einen gleichmäßigen, reaktionsschnellen Betrieb und kurze Taktzeiten und steigert so die Produktivität in jeder Schicht. Mit einem Schaufelvolumen von 2,8 bis 5,5 m³ eignet er sich für vielfältige Einsatzbereiche, darunter Bergwerke, Steinbrüche, Häfen und Baustellen. Der für hohen Bedienkomfort und geringen Wartungsaufwand ausgelegte, exportfertige National-II-/Tier-2-Radlader arbeitet zuverlässig mit Kraftstoff minderer Qualität und verfügt über eine einfache, wartungsfreundliche Bauweise.